

POMPA DI CALORE ARIA-ACQUA – R744
Q-ton
Q-ton
La decarbonizzazione dei processi industriali passa sempre più attraverso l’impiego di pompe di calore ad alta temperatura, in grado di sostituire o affiancare i sistemi tradizionali nella produzione di calore di processo.
Q-ton traduce questi principi in una soluzione industriale modulare: ogni unità sviluppa una potenza nominale di 30 kW e può produrre, a seconda delle condizioni applicative, fino a 17.000 litri al giorno di acqua calda miscelata a 45 °C oppure acqua fino a 90 °C senza miscelazione. Il sistema può essere configurato fino a 16 unità, per una capacità complessiva di 480 kW.
Q-ton e il suo utilizzo
Q-ton Mitsubishi Heavy Industries protagonista di tre casi studio nel settore alimentare.
Q-ton Mitsubishi Heavy Industries protagonista di tre casi studio nel settore alimentare.
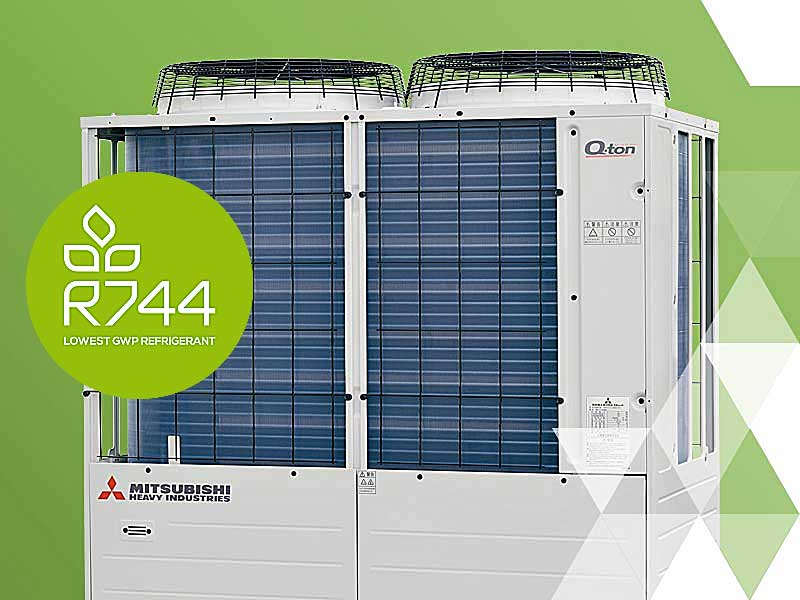
Q-ton di Mitsubishi Heavy Industries è una pompa di calore aria/acqua a CO₂, refrigerante naturale R744 con GWP pari a 1, progettata per la produzione di acqua calda ad alta temperatura. Può raggiungere fino a 90° C ed è adatta ad applicazioni residenziali, commerciali e industriali, in particolare nei contesti in cui sono richiesti elevati fabbisogni di acqua calda e continuità di servizio.
Q-ton nei casi studio
Nei tre casi studio analizzati su AiCARR Journal, Q-ton viene impiegata in differenti processi dell’industria alimentare: lavorazione delle carni, settore enologico e lattiero-caseario. Le applicazioni mostrano come la tecnologia possa rispondere a fabbisogni diversi, con produzione di acqua calda da 45 a 80° C, sistemi modulari, accumuli dedicati e gestione differenziata in funzione delle esigenze del processo.
Centro lavorazione carni
Mantova
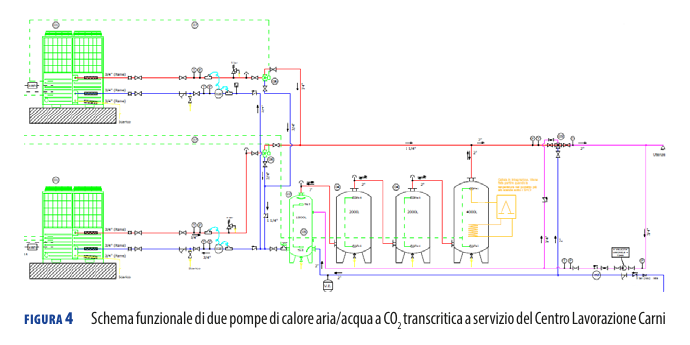
L’esigenza: produrre circa 8.000 litri al giorno di acqua calda a 65° C per il lavaggio e la sanificazione delle linee produttive.
L’esigenza: produrre circa 8.000 litri al giorno di acqua calda a 65° C per il lavaggio e la sanificazione delle linee produttive.
La soluzione adottata utilizza 2 Q-ton da 30 kW, abbinate a un sistema di accumulo di circa 9.500 litri ad elevata stratificazione.
L’impianto è progettato per concentrare la produzione nelle 11 ore di funzionamento diurno, sfruttando anche la disponibilità dell’impianto fotovoltaico. Con 60 kW di potenza termica, le due unità possono produrre fino a 660 kWh termici al giorno, consentendo inoltre di portare e mantenere l’accumulo fino a 75° C. Un sistema di controllo con 9 sonde di temperatura permette di riscaldare soltanto il volume d’acqua effettivamente necessario, preservando la stratificazione degli accumuli e riducendo i consumi. La caldaia esistente rimane disponibile esclusivamente per l’integrazione in presenza di sporadici picchi di richiesta.
OBIETTIVO. Concentrare la produzione di acqua calda nelle 11 ore di funzionamento diurno, sfruttando anche la disponibilità dell’impianto fotovoltaico.
Industria Enologica
Verona
Q-ton viene impiegato per la produzione di acqua calda destinata al condizionamento termico del vino in fase di imbottigliamento.
Q-ton viene impiegato per la produzione di acqua calda destinata al condizionamento termico del vino in fase di imbottigliamento.
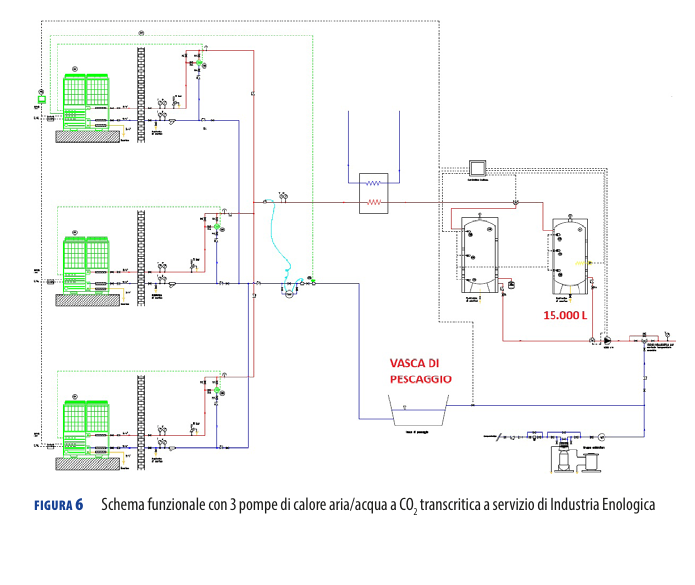
Nel secondo caso, Q-ton viene utilizzato per produrre acqua calda destinata al condizionamento termico del vino durante la fase di imbottigliamento.
Il progetto definitivo prevede la produzione di 15.000 litri di acqua a 75 °C attraverso 3 unità Q-ton da 30 kW, per una produzione termica complessiva di 1.131 kWh al giorno.
Particolarmente interessante è anche la gestione dell’impianto: il sistema utilizza un controllo Modbus che consente di modificare i set-point delle pompe di calore durante la giornata e di gestire dinamicamente gli accumuli in funzione delle reali esigenze del processo produttivo.
Caseificio
Piemonte
Tre Q-ton, tre utenze diverse: il sistema copre fabbisogni termici distinti mantenendo una gestione separata e controllabile dei profili di consumo.
Tre Q-ton, tre utenze diverse: il sistema copre fabbisogni termici distinti mantenendo una gestione separata e controllabile dei profili di consumo.
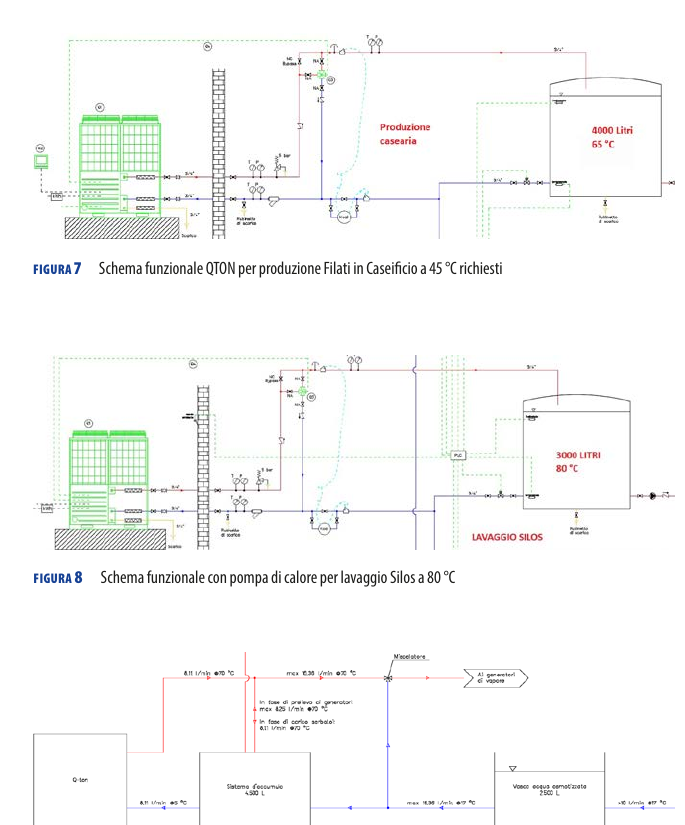
Nel terzo caso studio, la flessibilità di Q-ton viene sfruttata per soddisfare contemporaneamente tre differenti fabbisogni termici all’interno dello stesso stabilimento lattiero-caseario.
Sono previste tre unità, ognuna dedicata a una specifica utenza:
- 8.000 litri/giorno a 45° C per il processo produttivo dei formaggi filati;
- 5.000 litri/giorno a 80° C per il lavaggio dei silos;
- 9.000 litri/giorno a 70° C per il preriscaldamento dell’acqua osmotizzata destinata ai generatori di vapore.
Ogni Q-ton lavora quindi con un proprio accumulo e una temperatura differenziata in funzione del processo servito. La configurazione consente di coprire in modo indipendente e controllabile fabbisogni termici molto diversi, compresi tra 45 e 80° C.
Q-ton pompa di calore A2W a CO2
Efficienza che nasce anche dalla progettazione
Efficienza che nasce anche dalla progettazione
Secondo l’International Energy Agency, nell’industria alimentare circa il 40% della domanda di calore di processo può essere soddisfatto con pompe di calore industriali. Una quota rilevante riguarda proprio la produzione di acqua calda, richiesta tipicamente a temperature comprese tra 45 e 90° C.
È in questo ambito che trova applicazione Q-ton di Mitsubishi Heavy Industries, pompa di calore aria/acqua che utilizza CO₂ – R744, refrigerante naturale con GWP pari a 1 – attraverso un ciclo transcritico. Q-ton può produrre acqua calda fino a 90° C, anche con temperature esterne fino a -25° C.